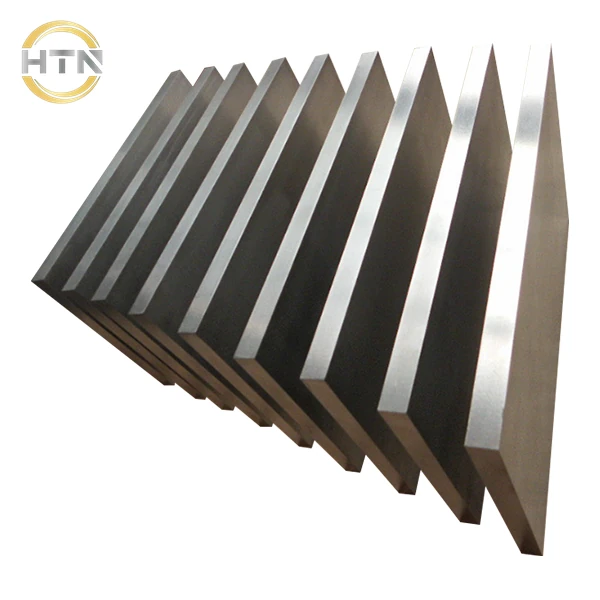
Lámina y placa de titanio ASTM B265 Grado 1
- Producto: Lámina y placa de titanio ASTM B265 Grado 1
- Tipo de material: Titanio comercialmente puro
- UNS: R50250
- Estructura a temperatura ambiente: Microestructura típica de fase alfa recocida
- Condición de suministro común: Recocido
- Formularios disponibles: Chapa, plancha, chapa en bobina cortada a medida y otras dimensiones acordadas.
- Condiciones de la superficie: Laminado en caliente decapado, laminado en frío recocido y decapado, granallado, rectificado, pulido o según se solicite.
- Espesor: 0,3–60 mm; Personalizable hasta 100 mm
- Ancho: 400–2000 mm
- Longitud: 1000–6000 mm
Se ofrecen tamaños personalizables, si bien los parámetros específicos del producto deben confirmarse según la edición estándar y el pedido correspondientes.
Descripción general del producto
Las láminas y placas de titanio ASTM B265 Grado 1 son productos planos de titanio comercialmente puro fabricados y probados según la norma ASTM B265. La aleación es UNS R50250. El Grado 1 se encuentra entre los grados de titanio comercialmente puro de menor resistencia y mayor ductilidad comúnmente utilizados, y se selecciona para aplicaciones de láminas y placas que requieren resistencia a la corrosión, soldabilidad y capacidad de conformado en frío.
El grado 1 se compone principalmente de titanio con un contenido controlado de oxígeno, hierro, nitrógeno, carbono e hidrógeno. Su límite máximo de oxígeno de 0,18% garantiza una excelente ductilidad, resistencia al doblado y rendimiento en embutición profunda. Se suele suministrar recocido y es apto para corte, estampado, doblado, embutición profunda, soldadura, unión explosiva y mecanizado. La aceptación formal deberá ajustarse a la norma ASTM B265, especificando el espesor, el estado, la dirección de ensayo y los requisitos suplementarios indicados en el pedido.
Las chapas y placas de grado 1 son adecuadas para intercambiadores de calor de placas, recipientes y revestimientos químicos, reactores, componentes internos de torres, condensadores, equipos de desalinización y marinos, equipos hidrometalúrgicos, sistemas de desulfuración de gases de combustión, soportes de placas revestidas, estampados de precisión y otros componentes de chapa metálica o embutición profunda resistentes a la corrosión.
| Especificación | Lámina de titanio laminada en frío | Placa de titanio laminada en caliente |
| Estándar | ASTM B265 | |
| Calificaciones | Grado 1 | |
| Espesor | 0,3–4,75 mm | 5–60 mm; Personalizable hasta 100 mm |
| Espesores estándar de las piezas | 0,5 / 0,6 / 0,8 / 1,0 / 1,5 / 2,0 / 2,5 / 3,0 / 4,0 mm | 5 / 6 / 8 / 10 / 12 / 15 / 20 / 25 / 30 / 35 / 40 / 50 / 60 mm |
| Ancho | 400–1200 mm | 400–2000 mm |
| Longitud | 1000–3000 mm | 1000–6000 mm |
| Nota | Espesor de la lámina ≤ 4,75 mm | Disponibles placas con un espesor superior a 4,75 mm y superficies pulidas o decapadas. |
Importante: Este documento se basa en la norma ASTM B265-25 Grado 1 para láminas y placas de titanio. La aceptación formal se rige por la edición del contrato, el espesor, el estado y los requisitos suplementarios.
Características principales
- Excelente ductilidad y conformabilidad a temperatura ambiente: El grado 1 se encuentra entre los grados de titanio CP de menor resistencia y ofrece una excelente conformabilidad para doblado, estampado, embutición profunda, hilado y unión explosiva. El conformado complejo debe ser validado mediante pruebas o un proceso aprobado.
- Requisitos mecánicos ASTM B265: Las láminas y placas de grado 1 tienen una resistencia a la tracción mínima de 240 MPa, un límite elástico mínimo de 170 MPa (0,2%) y una elongación mínima de 24%. Para la aceptación formal se deben considerar el espesor solicitado, el estado de suministro y los requisitos aplicables de la norma ASTM B265.
- Buena resistencia a la corrosión: Una película pasiva de óxido de titanio continua y firmemente adherida proporciona al Grado 1 un rendimiento excelente en muchos medios oxidantes, agua de mar, salmueras y entornos acuosos con cloruros. La selección adecuada debe tener en cuenta el medio, la temperatura, la concentración, el caudal, la disponibilidad de oxígeno y las condiciones de las grietas.
- Buena soldabilidad: Se pueden utilizar soldadura TIG, MIG, por plasma, láser y por haz de electrones. La zona de soldadura debe estar limpia y el baño de fusión, la cara, la raíz y la zona afectada por el calor requieren protección completa con gas inerte de alta pureza.
- Baja densidad y comportamiento esencialmente no magnético: Su densidad es de aproximadamente 4,51 g/cm³, lo que permite su uso en equipos ligeros resistentes a la corrosión y en algunas aplicaciones sensibles a la respuesta magnética.
- No se fortalece significativamente con el tratamiento térmico convencional: El recocido térmico y el recocido de alivio de tensiones para el acero CP Grado 1 tienen como objetivo principal estabilizar la microestructura, restaurar la ductilidad y aliviar las tensiones residuales. En el pedido deben especificarse las condiciones térmicas especiales, la planitud, el acabado superficial, los requisitos de inspección ultrasónica o las pruebas de corrosión.
Composición química
La composición química ASTM B265 Grado 1 se controla dentro de los siguientes límites de porcentaje en masa:
| Elemento | Requisito ASTM B265 Grado 1 |
| Nitrógeno, N | ≤0,030% |
| Carbono, C | ≤0,080% |
| Hidrógeno, H | ≤0,015% |
| Hierro, Fe | ≤0,200% |
| Oxígeno, O | ≤0,180% |
| Titanio, Ti | Balance |
| Elementos residuales, cada uno | ≤0,100% |
| Elementos residuales, total | ≤0,400% |
- Oxígeno: El grado 1 tiene un contenido máximo de oxígeno de 0,18%. El oxígeno aumenta la resistencia, pero reduce la ductilidad y la conformabilidad; el límite inferior de oxígeno es fundamental para el rendimiento de conformado en frío del grado 1.
- El nitrógeno, el carbono, el hidrógeno y el hierro requieren un control estricto. El exceso de nitrógeno y carbono reduce la ductilidad; el exceso de hidrógeno puede formar hidruros frágiles; el hierro afecta la resistencia, la microestructura y el comportamiento ante la corrosión.
- La composición química final deberá confirmarse mediante el informe de prueba original de la fábrica para la colada correspondiente. Los planos del cliente más estrictos, las normas ASME, NACE, ASTM B265 u otros requisitos aplicables deberán indicarse durante la cotización y el pedido.
Requisitos mecánicos de ASTM
Los siguientes requisitos de resistencia a la tracción a temperatura ambiente se aplican a las láminas y placas de titanio ASTM B265 Grado 1 recocidas. Para la aceptación formal, también deben considerarse la edición especificada, el espesor, la forma de la muestra, la orientación del ensayo y los requisitos suplementarios.
| Propiedad | Requisito | Estado |
| Resistencia a la tracción máxima, Rm | ≥240 MPa | Mínimo ASTM |
| 0,2% límite elástico desplazado, Rp0,2 | ≥170 MPa | Mínimo ASTM |
| Alargamiento en la longitud de calibración especificada | ≥24% | Mínimo ASTM |
| Reducción de área, Z | — | No es un requisito general de aceptación de tracción para láminas/placas según la norma ASTM B265. |
Propiedades típicas a temperatura ambiente (no garantizadas)
| Propiedad | Referencia típica de grado 1 recocido |
| Resistencia a la tracción máxima | Aprox. 240–345 MPa |
| 0,2% límite elástico | Aprox. 170–310 MPa |
| Alargamiento | Aprox. 24–35% |
| Reducción de área | Aprox. 50–70% |
| Módulo de elasticidad | Aprox. 105–120 GPa |
Importante: Los valores típicos no son valores de aceptación ASTM y no se garantizan automáticamente para cada lote. Se deben solicitar pruebas de planitud, rugosidad superficial, ultrasonido (UT), índice de material particulado (PMI), pruebas de corrosión, pruebas complementarias de placas revestidas u otras pruebas cuando sea necesario.
Servicios de suministro y calidad de HTN
Las láminas y placas de titanio ASTM B265 Grado 1 son producidas por fábricas evaluadas y calificadas. HTN confirma los requisitos técnicos a partir de los planos del cliente y las especificaciones de compra, selecciona una fábrica con la capacidad adecuada, revisa los registros originales de MTR y de colada/lote, y verifica la relación entre la norma del material, el espesor, las dimensiones, la cantidad, el estado y los documentos de inspección.
Cuando se acuerde en el contrato, HTN puede coordinar pruebas independientes, exámenes ultrasónicos, inspección post-material (PMI), inspección de espesor y planitud, servicio de corte a medida, acondicionamiento de superficies, documentación EN 10204 3.1 e inspección por terceros, junto con el embalaje para exportación, los documentos de envío y la entrega internacional.
Aplicaciones típicas
- Intercambiadores de calor de placas, intercambiadores de calor, condensadores, evaporadores y componentes de sistemas de transferencia de calor resistentes a la corrosión;
- reactores químicos, tanques, recipientes, componentes internos de torres, revestimientos y piezas de chapa metálica resistentes a la corrosión;
- desalinización, ingeniería naval, equipos navales, hidrometalúrgicos, energéticos y medioambientales;
- Soporte de chapa revestida unida por explosión, piezas estampadas de precisión, piezas embutidas, piezas dobladas y otros componentes de alta conformabilidad;
- desulfuración de gases de combustión, control de la contaminación, industria alimentaria, farmacéutica y otros equipos que requieren resistencia a la corrosión, soldabilidad y una superficie lavable;
- Otras aplicaciones de láminas y placas se evaluaron en función de los planos, las normas, las condiciones de suministro y las condiciones reales de servicio.
Rellena el formulario a continuación y nuestro equipo estará encantado de ayudarte.
Características de fabricación y procesamiento
Corte y mecanizado
Las chapas y placas de grado 1 se pueden troquelar mediante cizallado, aserrado, chorro de agua, láser, plasma u otro método cualificado, y también se pueden taladrar, fresar y rectificar. Utilice herramientas afiladas, avance constante y abundante fluido de corte sin cloro para evitar el sobrecalentamiento localizado, el rayado y la contaminación por hierro. Los bordes cortados en caliente, las zonas afectadas por el calor y el óxido deben tratarse según lo requiera el uso final.
Conformado en frío
El grado 1 posee una excelente capacidad de conformado en frío para doblado, estampado, embutición profunda, hilado, conformado por prensado y unión explosiva. Las formas complejas o los radios de curvatura reducidos deben validarse en función del espesor, el estado de la superficie y las herramientas, utilizando conformado por etapas, recocido intermedio o conformado en caliente cuando sea necesario.
Trabajo en caliente y tratamiento térmico
Las chapas y placas se producen comúnmente mediante laminación en caliente, recocido, decapado, laminación en frío, recocido final y acabado. La temperatura de trabajo, la reducción, el tiempo de mantenimiento, la trayectoria de enfriamiento y la atmósfera deben seguir un proceso cualificado para limitar el crecimiento del grano, la oxidación y la formación de la capa alfa. El recocido restaura la ductilidad, estabiliza la microestructura y alivia las tensiones residuales; no es un método de endurecimiento convencional.
Soldadura
El grado 1 presenta buena soldabilidad. Las superficies del material deben estar limpias y libres de contaminación por aceite o hierro. El baño de fusión, la cara, la raíz y la zona afectada por el calor requieren protección completa con gas inerte de alta pureza. Las soldaduras críticas deben ser calificadas en cuanto a resistencia de la junta, ductilidad, comportamiento ante la corrosión y cualquier tratamiento posterior a la soldadura requerido.
Seguridad en el mecanizado: Las virutas y polvos finos de titanio son combustibles y deben recogerse, almacenarse y manipularse lejos de fuentes de ignición, de acuerdo con las normas de seguridad aplicables.
Propiedades físicas típicas
Los siguientes son valores de referencia típicos cerca de la temperatura ambiente y no son requisitos obligatorios de aceptación de lotes según la norma ASTM B265:
| Propiedad física | valor de referencia |
| Densidad | Aprox. 4,51 g/cm³ |
| Módulo de elasticidad | Aprox. 105–120 GPa |
| Calor específico a temperatura ambiente | Aprox. 0,52 J/(g·K) |
| Conductividad térmica | Aprox. 22,0 W/(m·K) (a aprox. 20 °C) |
| resistividad eléctrica | Aprox. 0,45 μΩ·m |
| Coeficiente de dilatación térmica medio, 20–100 °C | Aprox. 8,6 × 10⁻⁶/K |
| Beta transus | Aprox. 890 °C |
| Temperatura de fusión | Aprox. 1660–1670 °C |
| Coeficiente de Poisson | Aprox. 0,34 |
| Magnetismo | Generalmente considerado no magnético |
Referencia de propiedades físicas: Datos técnicos públicos de TIMET TIMETAL 35A (equivalente a ASTM Grado 1). Los valores varían según la temperatura, el calor, la orientación, el espesor y el estado de recocido.
Resistencia a la corrosión
La resistencia a la corrosión de las láminas y placas de grado 1 se basa en una película pasiva de óxido de titanio continua y firmemente adherida. El material presenta un buen rendimiento en diversos medios oxidantes, agua de mar natural, atmósferas marinas y entornos acuosos con cloruros. La selección del material debe verificarse considerando el medio, la temperatura, la concentración, la disponibilidad de oxígeno, el flujo, los depósitos, las grietas y las condiciones de las uniones entre metales diferentes.
Entornos en los que el primer grado generalmente tiene un buen desempeño
- Agua de mar natural, atmósferas marinas, rocío salino, salmueras y muchos medios acuosos con alto contenido de cloruro;
- numerosas soluciones acuosas neutras, agua industrial en general, desalinización y servicios de transferencia de calor aplicables;
- ácido nítrico y muchos ambientes ácidos oxidantes;
- Se evaluaron las tareas relacionadas con el procesamiento químico, la hidrometalurgia, el control de la contaminación y los equipos para la industria alimentaria y farmacéutica;
- Piezas de chapa metálica y piezas embutidas que requieren una excelente conformabilidad, soldabilidad y resistencia a la corrosión.
Entornos que requieren una evaluación cuidadosa
- Medios que contienen fluoruro o ácido fluorhídrico;
- ácidos calientes, concentrados, con bajo contenido de oxígeno o altamente corrosivos que contienen iones metálicos reductores;
- cloro completamente seco, metanol anhidro o metanol contaminado con haluros;
- ácido nítrico fumante rojo, sales de cloruro fundidas, mercurio líquido, cadmio y otros entornos químicos especiales;
- El decapado, la protección catódica o las condiciones electroquímicas pueden favorecer la absorción de hidrógeno, así como las grietas calientes, los depósitos, el contacto entre metales diferentes y las zonas sometidas a tensión.
- grietas calientes, depósitos, contacto entre metales diferentes y zonas sometidas a tensión.
Precaución de ingeniería: La resistencia a la corrosión de grado 1 no puede determinarse únicamente por el grado de aleación. Los medios que contienen fluoruro, los ácidos reductores, las grietas con bajo contenido de oxígeno y las salmueras calientes requieren pruebas de corrosión en condiciones reales de servicio y una revisión de ingeniería.
Ruta de fabricación típica de la industria para láminas y placas de titanio de grado 1.
- Preparación de la materia prima: Seleccionar una esponja de titanio de calidad y un material de retorno limpio aprobado, controlando al mismo tiempo el oxígeno, el nitrógeno, el carbono, el hidrógeno, el hierro y la contaminación extraña.
- Preparación de los electrodos: Compacte la carga en bloques de electrodos y ensamble el electrodo de fusión, excluyendo el aceite, la humedad y las materias extrañas que contengan hierro.
- Fusión al vacío y producción de lingotes: Se puede utilizar el proceso VAR, la fusión en horno de solera fría con haz de electrones u otro método de fusión de titanio aprobado. El método de fusión y el número de fundiciones se ajustan al proceso y los requisitos de compra de la planta cualificada.
- Acondicionamiento y química de los lingotes: Recortar, pelar o moler según sea necesario, realizar los análisis químicos requeridos, conservar la identificación térmica y llevar a cabo los controles de calidad internos necesarios.
- Desmontaje y preparación de la losa: Forjar, descomponer en rodillos o utilizar otro proceso cualificado para refinar la estructura de la pieza fundida, mejorar la uniformidad interna y producir una plancha para laminar.
- Laminación en caliente: Laminado en caliente de losa hasta un espesor intermedio bajo controles adecuados de temperatura, reducción y enfriamiento para obtener una microestructura estable, limitando al mismo tiempo la oxidación y la fase alfa.
- Recocido, decapado y laminado en frío: Aplicar recocido intermedio, decapado para eliminar el óxido y laminado en frío según lo requieran el espesor y las propiedades del producto. El decapado debe limitar la absorción de hidrógeno.
- Recocido final y acondicionamiento de la superficie: Recocido final para restaurar la ductilidad y estabilizar la microestructura. Se pueden suministrar superficies decapadas con ácido, granalladas, rectificadas, pulidas u otras condiciones superficiales acordadas.
- Aplanado, acabado, inspección y entrega: Nivelar, cortar a medida, recortar bordes, aplicar película protectora o acabado según lo solicitado. Verificar la composición química, las propiedades de tracción, el espesor, las dimensiones, las tolerancias, la planitud, la superficie y la identificación. Se realizan pruebas de ultrasonido (UT), inspección por partículas magnéticas (PMI), rugosidad superficial, pruebas de corrosión, pruebas complementarias de placas revestidas o inspección por terceros cuando se solicita. Mantener una correlación completa entre el material, las etiquetas, el lote, las dimensiones, el estado y el MTR original.