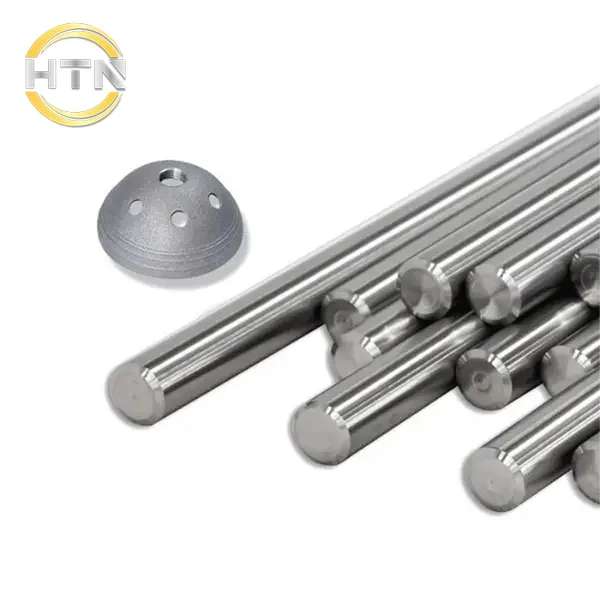
ASTM F67 Grade 4 Unalloyed Titanium Bar
- Стандарт: ASTM F67
- Оценка: Титан марки 4 (нелегированный титан)
- ООН: R50700
- Форма заявки: Круглый пруток или другой заказной формы прутка
- Состояние: Отжиг, согласно заказу.
- Диа: φ7 ~ φ300 мм
- Типичная длина медицинского барьера: 2000–3000 мм; возможна нарезка по длине.
Доступны размеры, которые можно изменить по желанию заказчика, однако конкретные параметры изделия следует уточнить в соответствии с применимым стандартным изданием и заказом.
Обзор продукта
ASTM F67 Grade 4 unalloyed titanium bar is wrought commercially pure titanium bar used to manufacture surgical implants, UNS R50700. Grade 4 has the highest specified strength among the four unalloyed grades in ASTM F67. Its strength is obtained through a higher but tightly controlled oxygen level together with limits on iron, nitrogen, carbon and hydrogen, while retaining the corrosion resistance and biocompatibility associated with unalloyed titanium.
The material suits medical-device raw material requiring relatively high strength, good resistance to physiological corrosion and only limited forming. Compared with Grades 1 through 3, Grade 4 has lower ductility and complex cold-forming capability; processing and device design must be validated for actual size, microstructure, fatigue and surface condition. ASTM F67 compliance applies to the raw material and does not by itself approve a finished implant.
| Стандарт | ASTM F67 |
| Grade | Титан марки 4 (нелегированный титан) |
| UNS | R50700 |
| Supply form | Круглый пруток или другой заказной формы прутка |
| Condition | Отжиг, согласно заказу. |
| Dia | φ7 ~ φ300 мм |
| Типичная длина медицинского стержня | 2000–3000 мм; возможна нарезка по длине. |
Граница медицинского применения: ASTM F67 compliant bar is medical-device raw material, not an approved finished implant. The device manufacturer remains responsible for design, manufacturing, cleaning, sterilization, biological evaluation, risk management and regulatory compliance.
Основные характеристики
- Нелегированный сплав наивысшей прочности: Annealed Grade 4 has the highest specified strength among the four ASTM F67 unalloyed grades and is suited to pure-titanium parts requiring greater load capacity and resistance to permanent deformation.
- Контролируемая химия нелегированных материалов: No nominal alloying addition is made; O, Fe, N, C and H are tightly controlled to obtain high strength while managing ductility, toughness and lot consistency.
- Хорошая биосовместимость: Стабильная пассивная пленка из TiO2 помогает ограничить высвобождение ионов в физиологических условиях. Готовое устройство еще требует соответствующей биологической оценки.
- Высокая коррозионная стойкость: В целом, характеристики устройства превосходны в солевых растворах, биологических жидкостях и многих хлоридах, однако трещины, фрикционная коррозия, соединения разнородных металлов и воздействие фторидов требуют оценки на уровне самого устройства.
- Хорошая свариваемость: Допускается использование квалифицированной сварки в инертном газе, лазерной сварки или контактной сварки; расплавленный металл должен быть защищен от загрязнения кислородом, азотом, водородом и углеродом.
- Самый низкий коэффициент формования среди четырех сортов: Grade 4 generally has lower elongation and cold-forming margin than Grades 1, 2 and 3. Complex bending, reduction or end forming may require larger radii, smaller reductions per pass and intermediate annealing. Load-bearing implants still require device-level static, fatigue and risk validation.
Химический состав
Следующие ограничения относятся к стали марки ASTM F67 Grade 4. Значения указаны в массовых процентах. Официальное утверждение осуществляется на основании редакции контракта и сертифицированного отчета производителя.
| Элемент | Требования стандарта ASTM F67 Grade 4 |
| Азот, N | ≤0,05% |
| Углерод, С | ≤0,08% |
| Водород, H | ≤0,015% |
| Железо, Fe | ≤0,50% |
| Кислород, O | ≤0,40% |
| Остаточные элементы, каждый | ≤0,10% |
| Остаточные элементы, суммарно | ≤0,40% |
| Титан, Ти | Баланс |
Технические характеристики: официальная область применения ASTM F67 и данные производителя для марки 4 / UNS R50700.
- Кислород, азот и железо: Oxygen is the principal interstitial strengthener used to obtain Grade 4 strength; nitrogen and iron also contribute. Grade 4 permits higher oxygen and iron limits than Grade 3, increasing strength while reducing ductility, toughness and complex-forming capability.
- Азот, углерод и водород: Эти элементы требуют строгого контроля. Избыточное содержание повышает твердость и снижает пластичность; водород может способствовать образованию гидридов и охрупчиванию.
- Остаточные элементы: Необходимо контролировать каждый из предельных значений, а также их общее содержание. Проверка только основных примесей не удовлетворяет всем требованиям химического анализа.
- Содержание титана: В спецификации указано: Титан: остальное. Заявленная номинальная чистота не заменяет химический анализ конкретного тиража и отчет о материале.
Механические свойства
ASTM F67 specifies room-temperature tensile properties for Grade 4 wrought products. Bar acceptance must follow the applicable size, sampling position and direction, specimen form, condition and official standard table.
| Свойство | ASTM F67 Grade 4 отожженный эталон | Примечание |
| Предел прочности на растяжение | ≥550 МПа | Действует официальная таблица применимых товаров. |
| 0,2% предел текучести | 483-655 МПа | Указанный диапазон, а не один минимум. |
| Удлинение | ≥15% | В зависимости от размера и состояния образца. |
| Сокращение площади | В соответствии с применимыми требованиями к продукту/образцу | При заказе сверьтесь с официальным меню. |
ASTM F67 Grade 4 Annealed Bar Reference Requirements
| Свойство | Отожженная эталонная сталь 4-го класса |
| Предел прочности на растяжение | Минимальное давление 550 МПа |
| 0,2% предел текучести | 483-655 МПа |
| Удлинение | Минимум 15% |
| Модуль упругости | Типичное значение составляет приблизительно 105 ГПа. |
Важный: Механические свойства должны быть указаны с учетом размера стержня, места и направления отбора проб, формы образца и официальной таблицы. Общие данные, представленные на веб-сайте, не могут заменить приемку по контракту, и соответствие сырьевому материалу стандарту ASTM F67 само по себе не гарантирует пригодность готового имплантата.
Документация по поставкам и качеству HTN
HTN organizes ASTM F67 Grade 4 unalloyed titanium bar supply to customer purchase requirements. Material is produced by qualified titanium-mill resources. Original mill reports, heat traceability, chemistry and mechanical records can be supplied as agreed. HTN reviews edition, heat number, diameter, tolerance, condition, surface, straightness and packaging, and can arrange independent retesting, ultrasonic testing, cutting, clean packaging and third-party inspection.
Типичные области применения
- Higher-strength machining stock for orthopedic, trauma or cranio-maxillofacial fixation parts after device-level validation;
- machining stock for dental implant components, abutments, fasteners and precision connectors;
- surgical-instrument parts requiring relatively high strength, good corrosion resistance and limited forming;
- raw material for implant components, supports, fasteners and structural unalloyed titanium parts;
- медицинские крепежные, соединительные, фиксирующие и опорные детали;
- Детали из высокоточных прутков, изготовленные по чертежам заказчика;
- исследования, прототипирование и изготовление на заказ материалов для медицинских изделий;
- международные проекты, когда также соблюдаются требования ISO 5832-2, нормативные требования и требования заказчика.
Границы применения: ASTM F67 Grade 4 bar is raw material for surgical implant applications, not an approved finished implant. The final device must separately meet applicable regulations, design validation, biological evaluation, cleaning, sterilization and traceability requirements.
Заполните форму ниже, и наша команда с удовольствием вам поможет.
Характеристики изготовления и механической обработки
Hot Processing, Finishing and Dimensional Control
Grade 4 bar may be formed by forging, rolling, hot drawing or another qualified method, then turned, peeled, centerless ground or polished to the ordered dimensions and surface condition. Because of its higher strength, machining should use sharp tools, rigid setups, positive rake, ample coolant and controlled feed to reduce heat buildup, adhesion, surface damage and residual tensile stress.
Cold working and forming
Grade 4 may be cold bent, flattened, reduced or end formed to a limited extent, but its forming margin is lower than Grades 1 through 3. Larger bend radii, smaller reductions per pass and intermediate annealing may be required. Actual limits depend on diameter, grain size, surface defects, direction and cold-work level.
Отжиг и термообработка
Отжиг восстанавливает пластичность, снижает остаточные напряжения и стабилизирует равноосную альфа-микроструктуру. Нелегированный титан обычно не подвергается дисперсионному упрочнению; высокая прочность стали марки 4 достигается главным образом за счет контролируемого распределения интерстициальных элементов, а холодная обработка может дополнительно повысить прочность. Для предотвращения окисления, образования альфа-кристаллов и поглощения водорода необходимы соответствующие атмосферные условия.
Сварка и соединение
Для сварки можно использовать квалифицированные методы GTAW/TIG, лазерную или контактную сварку. Перед сваркой необходимо тщательно очистить поверхность и обеспечить полную защиту сварочной ванны, корня шва и зоны термического воздействия. Сварные швы устройств требуют подтверждения прочности, усталостной прочности, коррозионной стойкости и чистоты.
Типичные физические свойства
Ниже приведены типичные значения для класса 4 при комнатной температуре; если не указано иное, они не являются обязательными значениями приемки партии согласно стандарту ASTM F67.
| Физическое свойство | Справочное значение |
| Плотность | Приблизительно 4,51 г/см³ |
| Модуль упругости при комнатной температуре | Приблизительно 105 ГПа |
| Теплопроводность при 21°C | Приблизительно 16 Вт/(м·К) |
| Средний коэффициент теплового расширения, 20-100°C | Приблизительно 8,6×10⁻⁶/К |
| эталонная температура плавления | Приблизительно 1670 °C |
| Коэффициент Пуассона | Обычно примерно 0,34 |
| Кристаллическая структура при комнатной температуре | HCP альфа-титан |
| Магнетизм | По сути, немагнитный |
| Механизм усиления | В основном холодная обработка; не поддается традиционному закаливанию при старении. |
| Удельная теплоемкость при комнатной температуре | Обычно приблизительно 520 Дж/(кг·К) |
Справочная информация о физических свойствах: данные производителя для марки 4 / UNS R50700. Значения варьируются в зависимости от температуры, микроструктуры, ориентации, холодной обработки и термообработки.
Коррозионная стойкость
Материал 4-го класса образует самопроизвольно формирующуюся, возобновляемую пассивную пленку из TiO2 и, как правило, устойчив к солевому раствору, биологическим жидкостям и многим хлоридным средам. Фактические характеристики устройства также зависят от обработки поверхности, наличия щелей, микроподвижности, разнородных металлов, электрохимических условий и остатков стерилизации или очистки.
Условия, в которых ученики 4-го класса, как правило, показывают хорошие результаты.
- Солевой раствор и множество имитирующих биологические жидкости сред;
- влажный воздух и вода высокой степени очистки;
- нейтральные растворы хлорида;
- множество окислительных сред;
- надлежащим образом контролируемые процессы очистки и пассивации;
- множество процессов стерилизации медицинских изделий после их валидации;
- длительный контакт с тканями без истирания;
- проверенные условия эксплуатации стоматологических и ортопедических устройств.
Условия, требующие тщательной оценки
- Фторидсодержащие чистящие средства, фтороводородная кислота или заболевания полости рта с высоким содержанием фтора;
- локальное закисление в трещинах, испытывающих недостаток кислорода;
- комбинированное истирание, износ и коррозия;
- гальваническая связь с неподходящими разнородными металлами;
- Катодная зарядка водородом или неправильная электрохимическая обработка;
- сильные восстанавливающие кислоты;
- горячие концентрированные соли или необычные дезинфицирующие средства;
- участки, содержащие частицы, остатки или повреждения поверхности;
- новые области применения, не требующие проверки на коррозию на уровне устройства и биологической валидации.
Технические требования: Биосовместимость и коррозионная стойкость в биологических жидкостях определяются не только маркой материала. Шероховатость, чистота, микроподвижность, износ, наличие щелей, разнородные металлы, воздействие фторидов и остатки стерилизации могут влиять на конечный продукт.
Typical Industry Manufacturing Route for ASTM F67 Grade 4 Titanium Bar
- Выбор сырья и подготовка шихты: Для очистки используется высококачественная губка, прошедшая строгий контроль качества, с тщательным контролем содержания O, Fe, N, C, H и остаточных веществ.
- Подготовка электрода: Гомогенизировать, уплотнить и сварить расходный электрод, избегая при этом попадания частиц железа, масла, влаги и посторонних загрязнений.
- Вакуумная плавка и производство слитков: Обычно используется вакуумная обработка (VAR) или другой сертифицированный метод вакуумной обработки. Стандарт ASTM F67 устанавливает требования к готовой продукции; в заказе необходимо указать особые ограничения по количеству расплава или используемому сырью.
- Подготовка и разборка слитков: Обрежьте неподходящие торцы, удалите дефекты поверхности и подвергните ковке или прокатке для разрушения литой структуры.
- Горячая обработка до получения готового слитка: Ковка или прокатка осуществляются при контролируемой температуре, с регулированием размера зерна, равноосной альфа-структуры, размеров, окисления и качества поверхности.
- Отжиг и обработка поверхности: Проведите качественный отжиг, удалите окалину и альфа-коррозию, а также контролируйте поглощение водорода и загрязнение железом.
- Выпрямление и завершающая обработка: Токарная обработка, шлифовка, бесцентровая шлифовка или полировка до заданного диаметра, допуска, прямолинейности и шероховатости.
- Уборка: Для предотвращения образования масляных, абразивных, железных и травильных отложений используйте проверенные методы механической или химической очистки. За окончательную очистку имплантата отвечает производитель устройства.
- Проверка: Необходимо проверить химический состав, механические свойства, размеры, поверхность, прямолинейность и внешний вид. При необходимости следует заказать ультразвуковой контроль, определение размера зерна или микроструктуры.
- Идентификация, упаковка и отслеживаемость: Сохраняйте целостность данных о температуре, партиях, позициях и отчетах, а также используйте чистую защитную упаковку, чтобы предотвратить царапины и перекрестное загрязнение.
Примечание по производству и контролю качества: Стандарт ASTM F67 устанавливает требования к материалу, однако в заказе на покупку необходимо подтвердить особые параметры: количество расплавленного металла, класс ультразвуковой дефектоскопии, микроструктуру, размер зерна, прямолинейность, шлифованную поверхность, чистую упаковку, документацию EN 10204 3.1 и результаты инспекции третьей стороной.