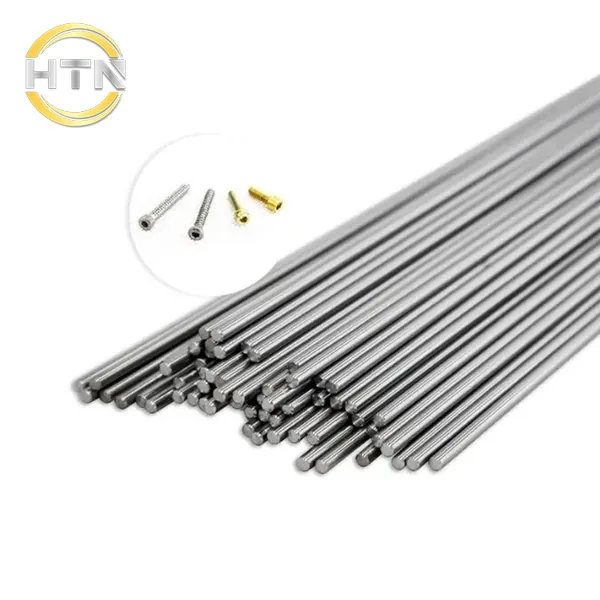
Titanstange nach ASTM F67 Grad 3 (unlegiert)
- Standard: ASTM F67
- Grad: Grad 3 (unlegiertes Titan)
- UNS: R50550
- Lieferform: Rundstab oder andere geordnete Stabform
- Zustand: Geglüht, wie bestellt
- Dia: φ7 ~ φ300 mm
- Typische Länge eines medizinischen Stabes: 2000–3000 mm; Zuschnitt auf Wunschlänge möglich
Anpassbare Größen sind verfügbar, die genauen Produktparameter sollten jedoch gemäß der jeweils geltenden Standardausgabe und Bestellung bestätigt werden.
Produktübersicht
Titanstangen der Güteklasse 3 nach ASTM F67 sind gewalzte, kommerziell reine Titanstangen, die zur Herstellung von chirurgischen Implantaten (UNS R50550) verwendet werden. Von den vier unlegierten Güteklassen nach ASTM F67 bietet Güteklasse 3 eine relativ hohe Festigkeit bei gleichzeitig guter Duktilität, Korrosionsbeständigkeit und Verarbeitbarkeit. Diese Eigenschaften werden hauptsächlich durch einen höheren, aber kontrollierten Sauerstoffgehalt sowie durch Grenzwerte für Eisen, Stickstoff, Kohlenstoff und Wasserstoff erreicht.
Das Material bietet gute Biokompatibilität, Beständigkeit gegen physiologische Korrosion und eine höhere Festigkeit als Rohmaterialien für Medizinprodukte, die eine höhere Festigkeit als Güteklasse 2 bei moderater Formgebung erfordern. Die Konformität mit ASTM F67 gilt für das Rohmaterial; sie bedeutet nicht, dass ein fertiges Implantat die Designverifizierung, die biologische Bewertung, die Reinigung, die Sterilisation oder die behördliche Zulassung durchlaufen hat.
| Spezifikation | Details |
| Industriestandard | ASTM F67 |
| Industriequalitäten | Gr3 |
| Durchmesserbereich | Ø7 – Ø300 mm |
| Typische Durchmesser | Ø 7, 8, 10, 12, 14, 16, 18, 20, 25, 30, 35, 40, 45, 50, 60, 70, 80, 90, 100, 120, 150, 200 mm |
| Typische Länge des medizinischen Stabes | 2000–3000 mm; Zuschnitt auf Wunschlänge möglich |
| Oberflächen-/Versorgungszustand | Warmgewalzte schwarze Oberfläche / gedreht / geschliffen |
| Präzisionstoleranz | h6 / h7 / h8 sind abhängig von Durchmesser, Oberflächenbearbeitung und Auftragsbestätigung erhältlich. |
Grenze zur medizinischen Nutzung: Der nach ASTM F67 gefertigte Stab ist ein Rohmaterial für Medizinprodukte und kein zugelassenes Fertigimplantat. Der Hersteller des Medizinprodukts bleibt für Design, Fertigung, Reinigung, Sterilisation, biologische Bewertung, Risikomanagement und die Einhaltung regulatorischer Vorgaben verantwortlich.
Hauptmerkmale
- Höhere Festigkeit: Geglühtes Titan der Güteklasse 3 ist fester als die Güteklassen 1 und 2 und eignet sich für unlegierte Titanbauteile, die eine höhere Belastbarkeit und Verformungsbeständigkeit erfordern.
- Kontrollierte Reinstchemie: Es werden keine Legierungszusätze vorgenommen; O, Fe, N, C und H werden so gesteuert, dass eine höhere Festigkeit bei gleichzeitiger Beibehaltung der Duktilität, Zähigkeit und Verarbeitungskonsistenz erreicht wird.
- Gute Biokompatibilität: Ein stabiler TiO₂-Passivfilm trägt dazu bei, die Ionenfreisetzung in physiologischen Umgebungen zu begrenzen. Das fertige Gerät bedarf noch einer entsprechenden biologischen Evaluierung.
- Gute Korrosionsbeständigkeit: Die Leistung ist im Allgemeinen in Salzlösungen, Körperflüssigkeiten und vielen Chloriden ausgezeichnet, jedoch erfordern Spalten, Reibkorrosion, Kopplung ungleicher Metalle und Fluoridbelastung eine Bewertung auf Geräteebene.
- Gute Schweißbarkeit: Qualifiziertes Schutzgas-, Laser- oder Widerstandsschweißen ist zulässig; das heiße Metall muss vor Verunreinigungen durch O, N, H und C geschützt werden.
- Geringere Formtoleranz als bei niedrigeren Sorten: Güteklasse 3 weist eine höhere Festigkeit auf, jedoch sind Duktilität und Kaltumformbarkeit im Allgemeinen geringer als bei den Güteklassen 1 und 2. Lasttragende Implantate erfordern weiterhin eine Designüberprüfung unter Berücksichtigung der tatsächlichen Belastung, Ermüdung, Geometrie, Oberflächenbeschaffenheit und Lebensdaueranforderungen.
Chemische Zusammensetzung
Für ASTM F67 Güteklasse 3 gelten die folgenden Grenzwerte. Die Werte sind Massenprozente. Die formale Abnahme richtet sich nach der Vertragsfassung und dem Prüfbericht des Herstellers.
| Element | Anforderungen gemäß ASTM F67 Klasse 3 |
| Stickstoff, N | ≤0,05% |
| Kohlenstoff, C | ≤0,08% |
| Wasserstoff, H | ≤0,015% |
| Eisen, Fe | ≤0,30% |
| Sauerstoff, O | ≤0,35% |
| Restelemente, jeweils | ≤0,10% |
| Restelemente, insgesamt | ≤0,40% |
| Titan, Ti | Gleichgewicht |
Technische Referenzen: Offizieller Anwendungsbereich der ASTM F67 und Herstellerdaten für Güteklasse 3 / UNS R50550.
- Sauerstoff, Stickstoff und Eisen: Sauerstoff ist der wichtigste interstitielle Festigkeitsverstärker, der zur Erzielung der Festigkeitsklasse 3 beiträgt; Stickstoff und Eisen tragen ebenfalls dazu bei. Festigkeitsklasse 3 erlaubt höhere Sauerstoff- und Stickstoffgrenzwerte als Festigkeitsklasse 2, wodurch die Festigkeit erhöht, gleichzeitig aber die Duktilität und die Fähigkeit zur Komplexbildung verringert werden.
- Stickstoff, Kohlenstoff und Wasserstoff: Diese Elemente erfordern eine strenge Kontrolle. Ein Überschuss erhöht die Härte und verringert die Duktilität; Wasserstoff kann die Bildung von Hydriden und Versprödung begünstigen.
- Restelemente: Die einzelnen und die Gesamtgrenzwerte müssen kontrolliert werden. Die Prüfung nur der Hauptverunreinigungen genügt nicht den vollständigen Anforderungen an die chemische Zusammensetzung.
- Titangehalt: Die Spezifikation gibt Titan als Rest an. Eine nominelle Reinheitsangabe ersetzt nicht die chargenspezifische chemische Analyse und den Materialbericht.
Mechanische Eigenschaften
ASTM F67 legt die Zugfestigkeitseigenschaften von Schmiedeprodukten der Güteklasse 3 bei Raumtemperatur fest. Die Annahme von Stäben muss den geltenden Vorgaben hinsichtlich Größe, Probenahmeposition und -richtung, Probenform, Zustand und der offiziellen Normtabelle entsprechen.
| Eigentum | ASTM F67 Güteklasse 3 geglüht Referenz | Notiz |
| Zugfestigkeit | ≥450 MPa | Die offizielle, anwendbare Produkttabelle regelt die Einhaltung. |
| 0,2% Streckgrenze | 380-550 MPa | Ein festgelegter Bereich, nicht ein Minimum. |
| Verlängerung | ≥18% | Vorbehaltlich der Größe und der Beschaffenheit der Probe |
| Flächenreduzierung | Gemäß den geltenden Produkt-/Probenanforderungen | Bitte prüfen Sie den offiziellen Tisch bei der Bestellung. |
ASTM F67 Güteklasse 3 – Referenzanforderungen für geglühte Stäbe
| Eigentum | Referenzmaterial, geglüht, Güteklasse 3 |
| Zugfestigkeit | Mindestens 450 MPa |
| 0,2% Streckgrenze | 380-550 MPa |
| Verlängerung | Mindestens 18% |
| Elastizitätsmodul | Typischerweise ca. 105 GPa |
Wichtig: Die mechanischen Eigenschaften müssen unter Berücksichtigung der Stabgröße, der Probenahmestelle und -richtung, der Probenform und der offiziellen Tabelle ermittelt werden. Allgemeine Website-Daten ersetzen nicht die Vertragsannahme, und die alleinige Einhaltung der ASTM F67-Norm für Rohmaterialien qualifiziert kein fertiges Implantat.
HTN-Liefer- und Qualitätsdokumentation
HTN organisiert die Lieferung von unlegiertem Titanstab nach ASTM F67 Grad 3 gemäß den Kundenanforderungen. Das Material stammt aus qualifizierten Titanwerken. Original-Werksberichte, Rückverfolgbarkeit der Schmelzen sowie chemische und mechanische Daten können auf Anfrage bereitgestellt werden. HTN prüft Chargennummer, Durchmesser, Toleranzen, Zustand, Oberfläche, Geradheit und Verpackung und kann unabhängige Nachprüfungen, Ultraschallprüfungen, Zuschnitte, Reinverpackungen und Inspektionen durch Dritte veranlassen.
Typische Anwendungen
- Bearbeitung von Rohmaterialien für orthopädische, traumatologische oder kranio-maxillofaziale Fixationsteile nach Gerätevalidierung;
- Bearbeitungsrohlinge für zahnärztliche Instrumente, Abutments, restaurative Komponenten und hochfeste Präzisionsverbinder;
- Teile von chirurgischen Instrumenten, die eine relativ hohe Festigkeit, gute Korrosionsbeständigkeit und mäßige Duktilität erfordern;
- Rohmaterial für Implantatkomponenten, Stützen, Befestigungselemente und strukturelle Teile aus unlegiertem Titan;
- Medizinische Befestigungs-, Verbindungs-, Positionierungs- und Stützteile;
- Präzisionsstangenteile, gefertigt nach Kundenzeichnungen;
- Forschung, Prototypen und kundenspezifische Materialien für medizinische Geräte;
- internationale Projekte, bei denen auch die Anforderungen der ISO 5832-2, die behördlichen Vorgaben und die Kundenanforderungen erfüllt werden.
Anwendungsbereich: ASTM F67 Güteklasse 3 ist Rohmaterial für chirurgische Implantate und kein zugelassenes Fertigimplantat. Das Endprodukt muss separat die geltenden Vorschriften, die Designvalidierung, die biologische Bewertung sowie die Anforderungen an Reinigung, Sterilisation und Rückverfolgbarkeit erfüllen.
Füllen Sie das untenstehende Formular aus, und unser Team hilft Ihnen gerne weiter.
Fertigungs- und Bearbeitungseigenschaften
Warmumformung, Oberflächenbearbeitung und Maßkontrolle
Stangenmaterial der Güteklasse 3 kann durch Schmieden, Walzen, Warmziehen oder ein anderes qualifiziertes Verfahren geformt und anschließend gedreht, geschält, spitzenlos geschliffen oder poliert werden, um die gewünschten Abmessungen und Oberflächenbeschaffenheit zu erreichen. Die weitere Bearbeitung weist weiterhin die geringe Wärmeleitfähigkeit, Werkzeughaftung und elastische Rückstellung von Titan auf. Um Oberflächenbeschädigungen und Kaltverfestigung zu vermeiden, sind scharfe Werkzeuge, stabile Aufspannungen, ein positiver Spanwinkel, ausreichend Kühlmittel und ein kontrollierter, kontinuierlicher Vorschub erforderlich.
Kaltverformung und Umformung
Güteklasse 3 lässt sich unter kontrollierten Bedingungen biegen, abflachen, reduzieren oder endgeformt werden, weist jedoch eine geringere Umformbarkeit als Güteklasse 1 und 2 auf. Größere Biegeradien und Zwischenglühen können erforderlich sein. Die tatsächlichen Grenzen hängen von Durchmesser, Korngröße, Oberflächenfehlern, Bearbeitungsrichtung und Kaltverformungsgrad ab.
Glühen und Wärmebehandlung
Durch Glühen wird die Duktilität wiederhergestellt, die Eigenspannungen werden reduziert und das gleichachsige α-Gefüge stabilisiert. Reines Titan wird nicht konventionell ausscheidungsgehärtet; die höhere Festigkeit von Titan der Güteklasse 3 beruht hauptsächlich auf kontrollierten interstitiellen Elementen, und Kaltverformung kann die Festigkeit weiter steigern. Geeignete Atmosphären sind erforderlich, um Oxidation und die Bildung der α-Phase zu verhindern.
Schweißen und Verbinden
Qualifiziertes WIG-, Laser- oder Widerstandsschweißen ist zulässig. Vor dem Schweißen gründlich reinigen und das Schmelzbad, die Wurzel und die heiße Wärmeeinflusszone vollständig abschirmen. Schweißnähte an Bauteilen erfordern eine Prüfung auf Festigkeit, Dauerfestigkeit, Korrosionsbeständigkeit und Sauberkeit.
Typische physikalische Eigenschaften
Nachfolgend sind typische Werte der Güteklasse 3 in der Nähe von Raumtemperatur angegeben; sofern nicht ausdrücklich anders vermerkt, handelt es sich nicht um verbindliche Chargenannahmewerte gemäß ASTM F67.
| Physikalische Eigenschaften | Referenzwert |
| Dichte | Ca. 4,51 g/cm³ |
| Elastizitätsmodul bei Raumtemperatur | Ca. 105 GPa |
| Wärmeleitfähigkeit bei 21°C | Ca. 16 W/(m·K) |
| Mittlerer CTE, 20-100 °C | Ca. 8,6 × 10⁻⁶/K |
| Referenzwert für die Schmelztemperatur | Ca. 1670 °C |
| Poisson-Verhältnis | Typischerweise ca. 0,34 |
| Kristallstruktur bei Raumtemperatur | HCP-Alpha-Titan |
| Magnetismus | Im Wesentlichen nicht magnetisch |
| Verstärkungsmechanismus | Hauptsächlich kaltverformbar; nicht konventionell aushärtbar |
| Spezifische Wärmekapazität bei Raumtemperatur | Typischerweise ca. 520 J/(kg·K) |
Referenzwerte für die physikalischen Eigenschaften: Herstellerangaben für Güteklasse 3 / UNS R50550. Die Werte variieren je nach Temperatur, Mikrostruktur, Orientierung, Kaltverformung und Wärmebehandlung.
Korrosionsbeständigkeit
TiO₂-Qualität der Güteklasse 3 bildet spontan einen regenerierbaren TiO₂-Passivfilm und ist im Allgemeinen beständig gegen Salzlösungen, Körperflüssigkeiten und viele chloridhaltige Umgebungen. Die tatsächliche Leistungsfähigkeit des Bauteils hängt jedoch auch von der Oberflächenbehandlung, Spalten, Mikrobewegungen, unterschiedlichen Metallen, elektrochemischen Bedingungen sowie Sterilisations- oder Reinigungsrückständen ab.
Umgebungen, in denen die 3. Klasse im Allgemeinen gute Leistungen erbringt
- Kochsalzlösung und viele simulierte Körperflüssigkeiten;
- feuchte Luft und hochreines Wasser;
- neutrale Chloridlösungen;
- viele oxidierende Umgebungen;
- ordnungsgemäß kontrollierte Reinigungs- und Passivierungsprozesse;
- viele Sterilisationsprozesse für Medizinprodukte nach der Gerätevalidierung;
- Langzeitiger Gewebekontakt ohne Reibung;
- validierte Umgebungen für zahnärztliche und orthopädische Geräte.
Umgebungen, die eine sorgfältige Bewertung erfordern
- Fluoridhaltige Reinigungsmittel, Flusssäure oder Mundinfektionen mit hohem Fluoridgehalt;
- lokale Versauerung in sauerstoffarmen Spalten;
- kombinierte Reibkorrosion, Verschleiß und Korrosion;
- galvanische Kopplung mit ungeeigneten, ungleichen Metallen;
- kathodische Wasserstoffbeladung oder unsachgemäße elektrochemische Behandlung;
- starke reduzierende Säuren;
- heiße, konzentrierte Salze oder ungewöhnliche Desinfektionsmittel;
- Bereiche mit Partikeln, Rückständen oder Oberflächenschäden;
- neue Anwendungsgebiete ohne gerätespezifische Korrosions- und biologische Validierung.
Technischer Hinweis: Biokompatibilität und Korrosionsbeständigkeit gegenüber Körperflüssigkeiten werden nicht allein durch die Güteklasse bestimmt. Rauheit, Reinheit, Mikrobewegungen, Abrieb, Spalten, unterschiedliche Metalle, Fluoridbelastung und Sterilisationsrückstände können das Endprodukt beeinträchtigen.
Typischer Produktionsprozess für Titanstangen der Güteklasse ASTM F67 Grad 3
- Rohstoffauswahl und Chargenvorbereitung: Auswahl von qualifiziertem, hochreinem Schwamm und streng kontrollierter Reinstrückführung, wobei O, Fe, N, C, H und Reststoffe genau kontrolliert werden.
- Elektrodenpräparation: Eine abschmelzende Elektrode homogenisieren, verdichten und verschweißen, dabei Eisenpartikel, Öl, Feuchtigkeit und Fremdverunreinigungen vermeiden.
- Vakuumschmelzen und Barrenherstellung: Üblicherweise wird VAR oder ein anderes qualifiziertes Vakuumverfahren angewendet. ASTM F67 legt die Anforderungen an das Fertigmaterial fest; spezielle Schmelzmengen- oder Rohmaterialbeschränkungen müssen in der Bestellung angegeben werden.
- Barrenaufbereitung und -zerlegung: Ungeeignete Enden abschneiden, Oberflächenfehler entfernen und durch Schmieden oder Walzen die Gussstruktur aufbrechen.
- Heißverarbeitung zu Riegel: Schmieden oder Walzen bei kontrollierter Temperatur, um Korngröße, gleichachsige Alpha-Struktur, Abmessungen, Oxidation und Oberflächenqualität zu steuern.
- Glühen und Oberflächenbehandlung: Wenden Sie die qualifizierte Glühbehandlung an, entfernen Sie Zunder und Alpha-Phase und kontrollieren Sie die Wasserstoffaufnahme und Eisenverunreinigung.
- Glätten und Fertigstellen: Drehen, schälen, spitzenlos schleifen oder polieren Sie auf den gewünschten Durchmesser, die gewünschte Toleranz, Geradheit und Rauheit.
- Reinigung: Um Öl-, Schleifmittel-, Eisen- und Beizrückstände zu entfernen, verwenden Sie validierte mechanische oder chemische Reinigungsverfahren. Die abschließende Reinigung des Implantats obliegt weiterhin dem Gerätehersteller.
- Inspektion: Prüfen Sie die chemische Zusammensetzung, die Zugeigenschaften, die Abmessungen, die Oberfläche, die Geradheit und das Aussehen. Ultraschallprüfung, Korngrößen- oder Mikrostrukturanalyse sind bei Bedarf zu veranlassen.
- Identifizierung, Verpackung und Rückverfolgbarkeit: Halten Sie die Temperatur konstant, achten Sie auf die Chargengröße, die Bar und die Korrespondenz und verwenden Sie saubere Schutzverpackungen, um Kratzer und Kreuzkontaminationen zu vermeiden.
Fertigungs- und Prüfvermerk: ASTM F67 legt die Materialanforderungen fest, aber spezielle Schmelzpunktzahl, Ultraschallklasse, Mikrostruktur, Korngröße, Geradheit, geschliffene Oberfläche, saubere Verpackung, EN 10204 3.1 Dokumentation und Fremdprüfung müssen in der Bestellung bestätigt werden.