Из-за высокого сопротивления деформации и активных химических свойств титановые сплавы представляют ряд особых проблем при ковке. Во-первых, микроструктура и свойства поковок из титановых сплавов очень чувствительны к параметрам термической обработки. Диапазон температур ковки относительно узок, и с увеличением скорости деформации сопротивление деформации значительно возрастает, демонстрируя сильную зависимость от скорости деформации. Во-вторых, титановые сплавы обладают низкой теплопроводностью, что делает их склонными к локальному перегреву во время ковки, создавая большие внутренние и внешние перепады температур, что еще больше усугубляет неравномерное распределение деформации между сердцевиной и поверхностью заготовки, приводя к растрескиванию или даже к браку продукции. Поэтому изучение влияния различных процессов ковки на микроструктуру и механические свойства титановых сплавов и поиск оптимальных процессов формования имеют большое практическое значение для производства.
Титановый сплав Gr5 в настоящее время является наиболее широко используемым двухфазным α+β титановым сплавом. Благодаря своим превосходным свойствам он широко применяется в аэрокосмической, автомобильной, медицинской и других областях. Исследователи по всему миру провели множество исследований его различных свойств и технологий обработки. Однако систематические сравнения влияния различных процессов ковки на микроструктуру и механические свойства титанового сплава Gr5 встречаются редко. Чтобы восполнить этот пробел, исследователи выбрали три типичных процесса — β-ковку, ковку вблизи β-фазы и двухфазную α+β-ковку — и изучили их влияние на микроструктуру и механические свойства прутков из титанового сплава Gr5, стремясь определить оптимальное решение для ковки и предоставить справочную информацию для производства поковок из титанового сплава Gr5, отвечающих требованиям.
I. Экспериментальные материалы и методы
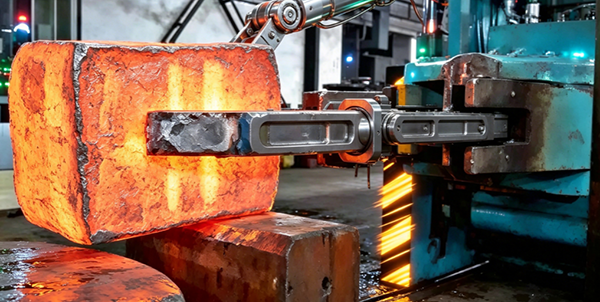
В эксперименте использовались ковочные заготовки из титанового сплава Gr5 размерами Φ100 мм × 450 мм. Температура фазового перехода (α+β)/β (Tβ) была определена металлографическим методом и составила 990 °C. Ковочная заготовка была разделена на три равные части, и на каждой части было проведено три испытания процесса ковки, все с величиной деформации 50%. В качестве ковочного оборудования использовался 3-тонный молот для свободной ковки.
Обычная (α+β) ковка: Tβ – 60°C.
Ковка в диапазоне температур, близких к β-фазе: Tβ – 20°C
β-ковка: Tβ + 40°C
После ковки все поковки подвергались двойной термической обработке: 900 °C × 1 ч/AC + 600 °C × 4 ч/AC. После термической обработки были отобраны металлографические образцы, образцы для испытаний на растяжение и образцы для испытаний на ударную вязкость. Микроструктура исследовалась под металлографическим микроскопом, а количественные показатели, такие как содержание равноосной α-фазы и толщина вторичной ламеллярной α-фазы, измерялись с помощью программного обеспечения для анализа изображений.
II. Результаты эксперимента и анализ
1. Характеристики микроструктуры
После ковки с использованием трех различных процессов титановый сплав Gr5 продемонстрировал значительно различающуюся микроструктуру:
Ковка α+β: равноосная микроструктура
Ковка вблизи β-фазы: смешанная микроструктура (равноосная α + пластинчатая β)
β-ковка: ламеллярная микроструктура
2. Сравнение механических свойств
Прочность: Прочность брусков, обработанных тремя различными способами, была сопоставима, без существенных различий.
Пластичность: Пластичность при ковке α+β и ковке, близкой к β, была значительно выше, чем при ковке β.
Ударная вязкость: Ковка β-фазы показала наилучшую ударную вязкость, превосходящую показатели двух других процессов.
В целом, прутки из титанового сплава Gr5, полученные методом ковки вблизи β-фазы, продемонстрировали наилучшие комплексные механические свойства (хороший баланс прочности, пластичности и ударной вязкости).
3. Морфология перелома
При всех трех процессах ковки разрушение образцов на растяжение характеризовалось пластическим механизмом. Конкретные различия заключаются в следующем:
Ковка α+β и ковка, близкая к β-фазе: на трещинах наблюдались относительно глубокие и равномерно распределенные равноосные ямки.
β-ковка: на изломах наблюдались относительно плоские и вытянутые ямки.
III. Выводы
1. После α+β-ковки, ковки вблизи β-фазы и β-ковки титановый сплав Gr5 соответственно демонстрирует равноосную микроструктуру, смешанную микроструктуру и пластинчатую микроструктуру.
2. Прочность стержней, полученных тремя способами, сопоставима. Пластичность при ковке α+β и ковке, близкой к β, выше, чем при ковке β, но ковка β обладает наилучшей ударной вязкостью.
3. Ковка вблизи β-фазы обеспечивает наилучшие комплексные механические свойства и является относительно оптимизированным методом ковки прутков из титанового сплава Gr5.
4. При всех трех процессах разрушения при растяжении являются пластическими, но наблюдаются существенные различия в морфологии ямок: при ковке α+β и ковке, близкой к β, образуются однородные равноосные ямки, тогда как при ковке β — плоские вытянутые ямки.
Данное исследование предоставляет надежную основу для выбора процессов ковки при фактическом производстве кованых изделий из титанового сплава Gr5. В частности, когда необходимо сбалансировать прочность, пластичность и ударную вязкость, ковка вблизи β-фазы является решением, заслуживающим приоритета.